
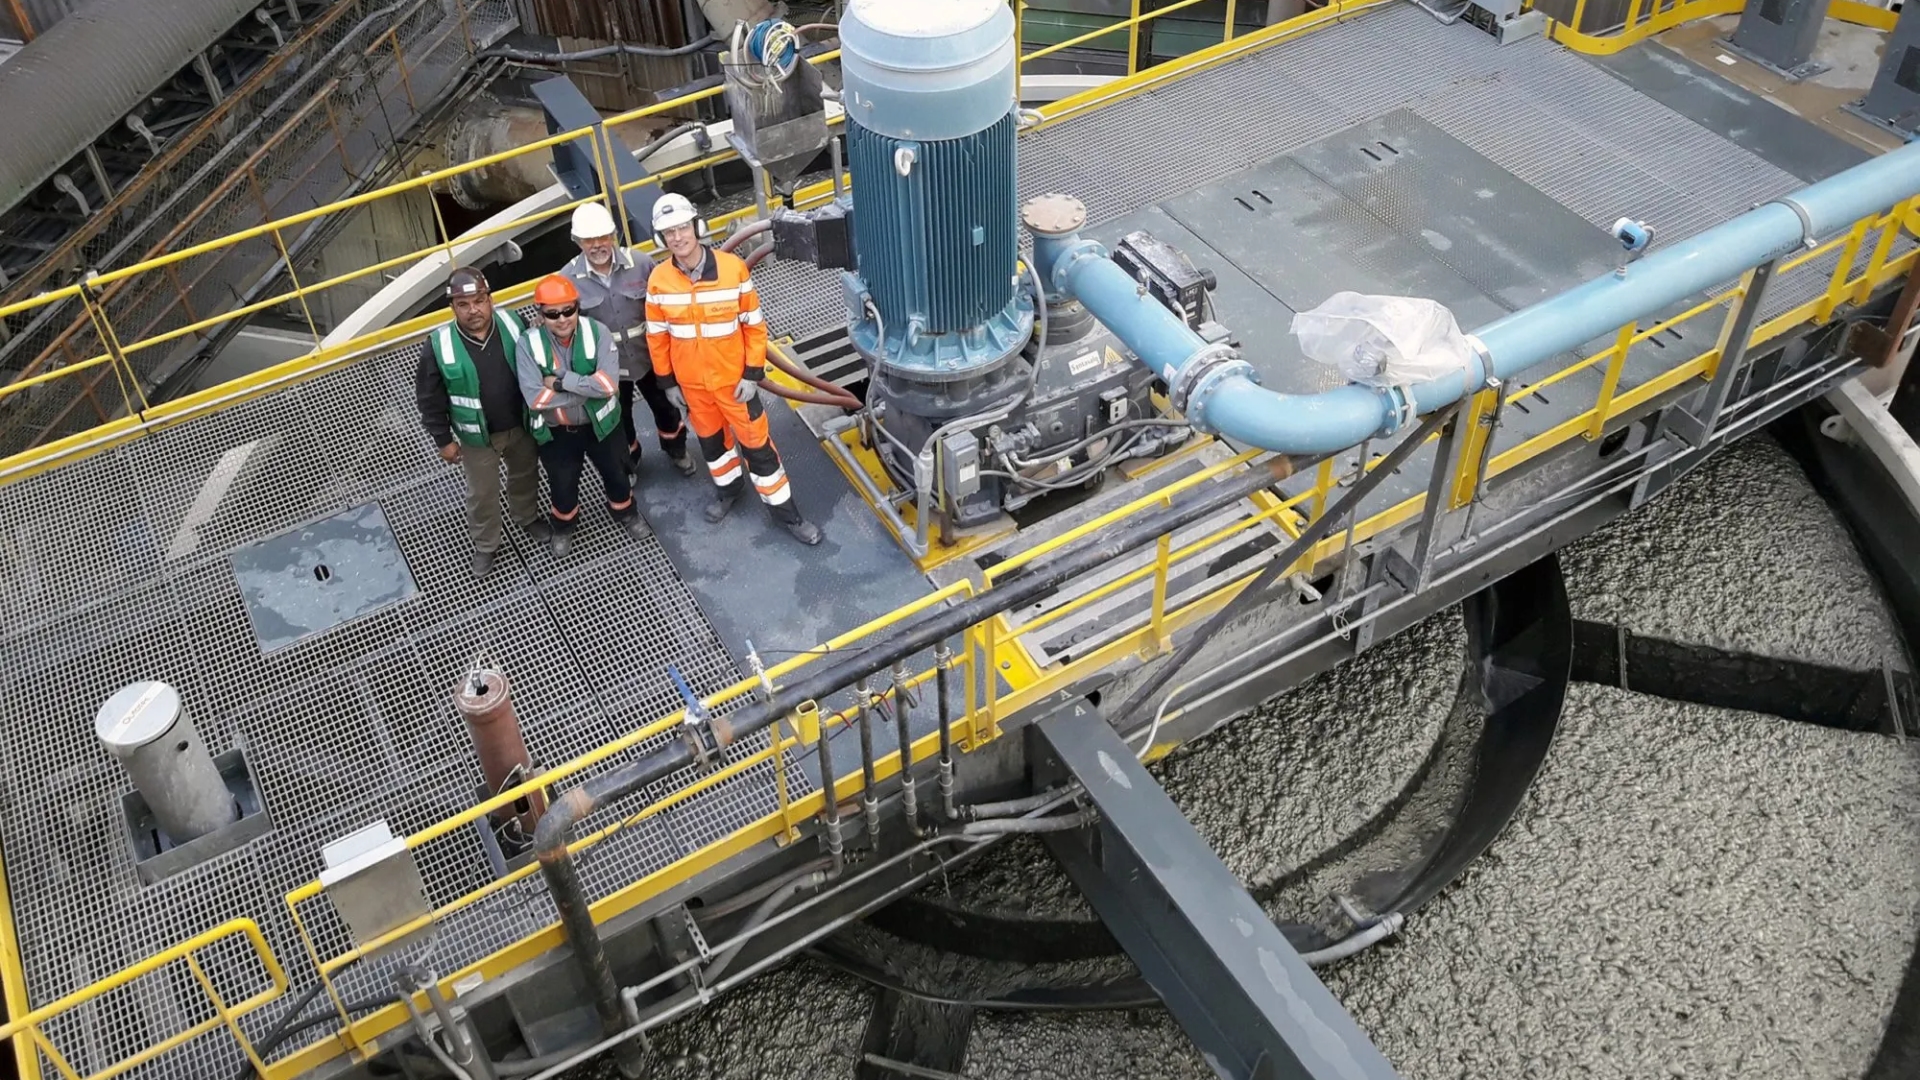
La tecnología TankCell e630 de Metso alcanza 11 metros de diámetro y utiliza un sistema de agitación para recuperar minerales. Su enorme capacidad permite procesar pulpa en grandes circuitos de flotación.
Un recipiente industrial capaz de albergar un volumen efectivo de 630.000 litros de pulpa y aire demuestra hasta qué escala ha llegado la tecnología de procesamiento de minerales. Se trata de la TankCell e630, una gigantesca celda de flotación comercializada por Metso que utiliza burbujas de aire para separar minerales valiosos del material sin interés económico. Con aproximadamente 11 metros de diámetro y siete metros de altura hasta su borde superior, este equipo fue diseñado para grandes plantas concentradoras de cobre, oro y otros metales.
La tecnología pertenece a la familia TankCell, cuya gama comercial comprende unidades desde 5 hasta 630 metros cúbicos. Su versión de mayor tamaño fue presentada originalmente por Outotec en octubre de 2014 y posteriormente incorporada a operaciones industriales de gran escala.
Aunque su volumen resulta extraordinario, los 630 metros cúbicos corresponden a la capacidad efectiva de la celda, no a toneladas de mineral procesadas por hora ni a la cantidad de concentrado recuperado.
Cómo funciona una celda que separa minerales mediante burbujas
La flotación es uno de los procesos más importantes utilizados en las plantas concentradoras de cobre y otros minerales.
Su funcionamiento aprovecha las diferencias entre las propiedades superficiales de las partículas minerales.
Antes de ingresar a las celdas, el mineral normalmente pasa por etapas de chancado y molienda, donde las rocas se reducen hasta obtener partículas suficientemente pequeñas para facilitar la separación.
Posteriormente, estas partículas se mezclan con agua para formar una suspensión conocida como pulpa.
La mezcla recibe reactivos químicos que modifican las propiedades superficiales de determinados minerales.
Entre ellos se encuentran los colectores, que favorecen que ciertas partículas se vuelvan hidrofóbicas, es decir, que presenten afinidad por el aire y menor afinidad por el agua.
Cuando la pulpa ingresa a la celda de flotación, se incorporan burbujas mediante sistemas de aireación y agitación.
Las partículas minerales hidrofóbicas pueden adherirse a las burbujas y ascender hacia la superficie, donde forman una capa de espuma enriquecida con los minerales de interés.
Esa espuma se retira mediante sistemas de recolección y se envía a etapas posteriores del procesamiento.
Mientras tanto, una parte importante de las partículas que no se adhieren a las burbujas permanece en la pulpa y sale mediante los circuitos correspondientes.
El objetivo consiste en separar los minerales valiosos de una fracción del material que los acompaña, aumentando progresivamente su concentración.
Once metros de diámetro y un sistema de agitación de gran potencia
La TankCell e630 fue desarrollada para realizar esta separación dentro de un recipiente de enormes dimensiones.
Su estructura incorpora un mecanismo central de agitación que mantiene las partículas en suspensión y distribuye el aire dentro del volumen de pulpa.
El diseño utiliza la tecnología FloatForce, desarrollada para mejorar las condiciones de mezcla y dispersión de aire.
Este mecanismo incluye un rotor y componentes asociados que generan circulación dentro del tanque.
La circulación resulta fundamental para aumentar las oportunidades de contacto entre partículas minerales y burbujas.
En su lanzamiento de 2014, Outotec informó que la celda disponía de una potencia instalada típica de 500 kilovatios, utilizada para accionar su mecanismo de mezcla.
Esta cifra representa una especificación de potencia instalada y no necesariamente el consumo eléctrico efectivo durante todas las condiciones operacionales.
Además, el sistema puede trabajar con accionamientos de velocidad variable para adaptar la agitación a los requisitos del proceso.
El control de la aireación también es relevante.
Si se introduce demasiado aire o la agitación no resulta adecuada, pueden generarse condiciones desfavorables para la recuperación de minerales.
Por el contrario, una dispersión insuficiente puede limitar el contacto entre partículas y burbujas.
El equilibrio entre aireación, agitación y estabilidad de la espuma constituye una de las principales exigencias de la flotación industrial.
¿Por qué construir una celda de 630.000 litros?
El desarrollo de equipos de mayor tamaño responde principalmente a la necesidad de procesar grandes cantidades de mineral utilizando circuitos industriales más compactos.
En una planta concentradora convencional pueden instalarse numerosas celdas de flotación organizadas en distintas etapas.
Estas unidades forman circuitos destinados a recuperar progresivamente los minerales valiosos.
Las celdas de mayor capacidad permiten incrementar el volumen disponible para el proceso utilizando menos recipientes.
Esto puede disminuir las necesidades de ciertas conexiones, tuberías, instrumentación y equipos auxiliares.
También puede reducir la cantidad de unidades individuales que requieren mantenimiento.
Metso señala que la tecnología TankCell está diseñada para aplicaciones de flotación primaria, recuperación secundaria y limpieza de concentrados, conocidas como etapas rougher, scavenger y cleaner.
Sin embargo, instalar una celda más grande no garantiza automáticamente una mayor recuperación.
El rendimiento depende de variables como la composición del mineral, su granulometría, los reactivos utilizados, el flujo de pulpa y el tiempo disponible para que ocurra la separación.
Una planta debe dimensionar cuidadosamente estos parámetros antes de seleccionar el tamaño de sus equipos.
Dos celdas gigantes demostraron su capacidad en una mina de cobre de México
Una de las aplicaciones industriales más destacadas de la TankCell e630 se desarrolló en Buenavista del Cobre, una operación de cobre y molibdeno ubicada en Sonora, México, perteneciente a Grupo México.
En 2017 comenzaron los trabajos para instalar dos unidades e630 en la Concentradora 1.
Los equipos entraron en funcionamiento durante el primer trimestre de 2018.
Con esta incorporación, el volumen total disponible en la etapa de flotación primaria aumentó de aproximadamente 3.043 a 4.303 metros cúbicos.
Las dos nuevas celdas aportaron conjuntamente 1.260 metros cúbicos adicionales de capacidad nominal.
Según los resultados operacionales publicados por Outotec en octubre de 2018, después de la puesta en marcha se registró una mejora superior al 3% en la recuperación global de la planta.
También se informó que las nuevas celdas generaban concentrado con una ley de aproximadamente 24% de cobre, adecuado para continuar hacia el proceso de separación de cobre y molibdeno.
Estos resultados corresponden a aquella instalación específica y no constituyen una garantía de desempeño para otras operaciones.
Los equipos incorporaron mecanismos FloatForce de 2,2 metros de diámetro y motores de 515 kilovatios, conectados a sistemas de velocidad variable.
Además, integraron instrumentación y tecnologías de automatización para controlar la altura de espuma, la alimentación de aire y otras condiciones operacionales.
Los 630.000 litros no equivalen a toneladas de cobre producido
Una diferencia fundamental es la existente entre volumen de celda y capacidad de procesamiento.
El valor de 630 metros cúbicos representa el volumen efectivo del equipo, equivalente a 630.000 litros.
Sin embargo, esto no significa que contenga permanentemente ese volumen de pulpa líquida ni que procese 630 toneladas de mineral en cada ciclo.
Dentro de una celda de flotación coexisten agua, partículas sólidas y aire en proporciones que cambian según la operación.
La cantidad de mineral seco que puede procesarse depende de la concentración de sólidos, la densidad de la pulpa y el caudal de alimentación.
También resulta decisivo el tiempo de residencia, que corresponde al período durante el cual el material permanece dentro del sistema de flotación.
Un caudal demasiado elevado puede reducir ese tiempo y perjudicar la recuperación cuando los minerales necesitan mayor contacto con las burbujas.
Por eso, dos instalaciones con celdas del mismo tamaño pueden presentar capacidades de procesamiento y resultados metalúrgicos diferentes.
La recuperación de cobre tampoco debe confundirse con la ley del concentrado.
La primera indica qué proporción del cobre alimentado logra recuperarse, mientras que la segunda expresa cuánto cobre contiene el producto obtenido.
El desafío de recuperar más mineral utilizando menos recursos
La evolución de las celdas de flotación responde a un desafío permanente de la industria minera: recuperar la mayor proporción posible de minerales valiosos mediante procesos eficientes.
A medida que las plantas trabajan con minerales de características diferentes, el control de la flotación adquiere mayor importancia.
La eficiencia depende de mantener condiciones apropiadas de mezcla, aireación, dosificación de reactivos y estabilidad de espuma.
Los sistemas modernos incorporan sensores y herramientas de automatización capaces de monitorear distintas variables y apoyar las decisiones operacionales.
Metso también ha desarrollado mecanismos de agitación más recientes, como FloatForce+, orientados a mejorar el comportamiento hidrodinámico de las celdas.
Estas soluciones buscan incrementar la recuperación y optimizar el consumo energético, aunque los resultados dependen de cada aplicación industrial.
La TankCell e630 demuestra cómo una operación que parece sencilla, basada en la adhesión de partículas minerales a burbujas de aire, puede requerir maquinaria de dimensiones extraordinarias.
Con una capacidad efectiva de 630.000 litros en un solo recipiente, esta tecnología permite realizar procesos de separación mineral a una escala difícil de imaginar fuera de una gran planta concentradora.
Su importancia no está únicamente en el tamaño, sino en la posibilidad de combinar elevados volúmenes de tratamiento, control operacional y recuperación metalúrgica dentro de circuitos diseñados para las exigencias de la minería moderna.
REDIMIN Responde
¿Qué dimensiones tiene la TankCell e630 de Metso?
La TankCell e630 tiene aproximadamente 11 metros de diámetro y siete metros de altura hasta su borde superior.
¿Cuál es la capacidad efectiva de la TankCell e630?
La capacidad efectiva de la TankCell e630 es de 630.000 litros de pulpa y aire.
¿Dónde se implementaron dos unidades de TankCell e630 y qué impacto tuvieron?
Dos unidades de TankCell e630 se implementaron en la mina Buenavista del Cobre en Sonora, México. Aumentaron el volumen total disponible en la etapa de flotación primaria de 3.043 a 4.303 metros cúbicos y mejoraron la recuperación global de la planta en más del 3%.
¿Qué tecnología utiliza la TankCell e630 para mejorar la mezcla y dispersión de aire?
La TankCell e630 utiliza la tecnología FloatForce, que incluye un rotor y componentes asociados para generar circulación dentro del tanque y mejorar la mezcla y dispersión de aire.
¿Qué factores influyen en el rendimiento de las celdas de flotación como la TankCell e630?
El rendimiento de las celdas de flotación depende de variables como la composición del mineral, su granulometría, los reactivos utilizados, el flujo de pulpa y el tiempo disponible para que ocurra la separación.


